


HAIFEI พัฒนาโซลูชันการเชื่อมและการประมวลผลแบบอัตโนมัติสำหรับการเชื่อมต่อกระแสไฟและส่วนประกอบโครงสร้างที่ใช้ในสวิตช์เกียร์แรงดันต่ำ เซอร์กิตเบรกเกอร์ คอนแทคเตอร์ รีเลย์ ตู้ควบคุม และอุปกรณ์จ่ายไฟ
การใช้งานได้แก่ หน้าสัมผัสสีเงิน บัสบาร์ทองแดงและอะลูมิเนียมแข็ง บัสบาร์แบบยืดหยุ่นเคลือบ ขั้วต่อแบบถักด้วยทองแดง เทอร์มินัล ชุดสายไฟเคลือบดีบุก แผงตู้ และตัวยึดแบบเชื่อม
เครื่องจักรที่เหมาะสมจะถูกเลือกตามวัสดุตัวนำ การชุบ โครงสร้างข้อต่อ ข้อกำหนดทางไฟฟ้า ความแข็งแรงทางกล ปริมาณการผลิต และมาตรฐานการตรวจสอบ ลูกค้าสามารถส่งแบบและชิ้นส่วนตัวแทนสำหรับการทดสอบตัวอย่างก่อนที่การกำหนดค่าอุปกรณ์จะได้รับการยืนยัน
HAIFEI สามารถประมวลผลส่วนประกอบใดบ้างสำหรับอุตสาหกรรมไฟฟ้าแรงดันต่ำ
HAIFEI จัดหาอุปกรณ์เฉพาะการใช้งานแทนที่จะใช้กระบวนการเชื่อมแบบเดียวกับส่วนประกอบทางไฟฟ้าทุกชิ้น สารละลายอาจใช้การเชื่อมแบบแพร่กระจาย การเชื่อมด้วยความต้านทาน MFDC การเชื่อมแบบฉายภาพ การเชื่อมแบบปล่อยประจุตัวเก็บประจุ การเชื่อมโลหะด้วยอัลตราโซนิก หรือระบบการผลิตอัตโนมัติที่ปรับแต่งเอง ทั้งนี้ขึ้นอยู่กับชิ้นงาน
| ส่วนประกอบหรือชุดประกอบ | กระบวนการทั่วไปในการประเมิน | วัตถุประสงค์การผลิตหลัก |
| หน้าสัมผัสเงินและชุดหน้าสัมผัส | การเชื่อมต้านทานที่แม่นยำ | ตำแหน่งที่แม่นยำพร้อมการควบคุมอินพุตความร้อน |
| ตำแหน่งที่แม่นยำพร้อมการควบคุมอินพุตความร้อน | ความต้านทานเฉพาะการใช้งานหรือการเชื่อมบัสบาร์ | ข้อต่อที่มั่นคงพร้อมการควบคุมการเสียรูป |
| บัสบาร์ฟอยล์ทองแดงเคลือบ | การเชื่อมแบบกระจาย | พื้นที่เทอร์มินัลขนาดกะทัดรัดแต่ยังคงความยืดหยุ่นจากส่วนกลาง |
| ขั้วต่อแบบถักทองแดง | การเชื่อมแบบแพร่หรือการต้านทานการกดร้อน | เส้นเกลียวที่รวมกันและรูปทรงของขั้วต่อที่มั่นคง |
| ข้อต่อถักเปียทองแดง | การเชื่อมต้านทานโดยเฉพาะ | การทับซ้อนกันสม่ำเสมอและลดการเคลื่อนที่ของเกลียว |
| ชิ้นส่วนตัดและสี่เหลี่ยมถักเปียทองแดง | การตัดและการขึ้นรูปขั้นสุดท้ายแบบผสมผสาน | ความยาวที่ควบคุมได้และขนาดเทอร์มินอลที่ทำซ้ำได้ |
| สายไฟกระป๋องและชุดสายไฟ | การเชื่อมโลหะด้วยคลื่นอัลตราโซนิกหลังการทดสอบ | การเชื่อมตัวนำที่มีอิทธิพลทางความร้อนจำกัด |
| ขั้วไฟฟ้าและส่วนประกอบขนาดเล็ก | การเชื่อมจุด MFDC ที่มีความแม่นยำ | การเชื่อมขนาดเล็กและทำซ้ำได้พร้อมพลังงานที่ควบคุมได้ |
| แผงตู้และน็อตทำจากสแตนเลส | การเชื่อมการฉายประจุของตัวเก็บประจุ | ยึดข้อต่อยึดให้แน่นโดยลดเครื่องหมายแผงลง |
| แอสเซมบลีเส้นทางปัจจุบันหลายส่วน | ปรับแต่งการเชื่อมอัตโนมัติ | การวางตำแหน่ง การเชื่อม การตรวจสอบ และการตรวจสอบย้อนกลับ |
ตารางนี้แสดงทิศทางกระบวนการเริ่มต้นเท่านั้น ต้องตรวจสอบเกรดวัสดุ การเคลือบ หน้าตัด พื้นที่สัมผัส และเกณฑ์การยอมรับก่อนเลือกกระบวนการขั้นสุดท้าย
ตัวอย่างการเชื่อมต่อเบรกเกอร์แรงดันต่ำ

อะลูมิเนียม-บัสบาร์

ทองแดง-บัสบาร์-ชุบนิกเกิล

บัสบาร์อะลูมิเนียมแบบยืดหยุ่น

บัสบาร์ทองแดงแบบยืดหยุ่น

บัสบาร์ทองแดงแบบยืดหยุ่น

สายเคเบิลตีเกลียวแบบกลมพร้อมการถักเปียโดยรวม
อุปกรณ์ไฟฟ้าแรงดันต่ำและการใช้งานเคสที่โดดเด่น
ส่วนต่อไปนี้จะแนะนำโครงการอุปกรณ์ที่เป็นตัวแทนของ Haifei แต่ละแอปพลิเคชันควรเชื่อมโยงไปยังหน้ากรณีเฉพาะซึ่งมีประวัติลูกค้า ข้อมูลชิ้นงาน ความท้าทายทางเทคนิค การกำหนดค่าอุปกรณ์ วิธีตรวจสอบ และรูปภาพของโครงการ
เครื่องเชื่อมอัตโนมัติระบบซิลเวอร์คอนแทค
หน้าสัมผัสสีเงินใช้ในรีเลย์ คอนแทคเตอร์ สวิตช์ และส่วนประกอบสวิตช์ไฟฟ้าอื่นๆ ขนาดที่เล็กทำให้การวางตำแหน่งแบบแมนนวลทำได้ยาก ในขณะที่ความร้อนที่มากเกินไปหรือไม่เสถียรอาจทำให้เกิดการเคลื่อนตัวของหน้าสัมผัส ความเสียหายที่พื้นผิว หรือการยึดเกาะที่ไม่สอดคล้องกัน
Haifei has developed both dedicated silver contact welding machines and automated production-line solutions. Depending on the project, the system can integrate component feeding, orientation, positioning, welding, forming, unloading and process-recipe management.
ฟิกซ์เจอร์ เรขาคณิตของอิเล็กโทรด และพารามิเตอร์การเชื่อมได้รับการพัฒนาโดยใช้โลหะผสมที่สัมผัสได้จริง วัสดุรองรับ และโครงสร้างข้อต่อของลูกค้า


ระบบการเชื่อมเฟรมบัสบาร์
ชุดประกอบบัสบาร์แบบเฟรมส่งและจ่ายกระแสไฟฟ้าในสวิตช์เกียร์ ตู้ควบคุม และอุปกรณ์จ่ายไฟ ทองแดงและอะลูมิเนียมนำความร้อนได้รวดเร็ว และส่วนประกอบขนาดใหญ่หรือไม่สม่ำเสมออาจจัดตำแหน่งอย่างสม่ำเสมอได้ยาก
Haifei พัฒนาระบบการเชื่อมบัสบาร์โดยเฉพาะรอบๆ โครงสร้างชิ้นงาน ขอบเขตทางวิศวกรรมอาจรวมถึงแหล่งพลังงานการเชื่อมที่เหมาะสม กลไกการเชื่อมแบบเคลื่อนย้ายได้ อุปกรณ์จับยึดแบบแยกส่วน ลำดับการเชื่อมแบบควบคุม การจัดเก็บสูตร และการบันทึกข้อมูลการผลิต
เนื่องจากบัสบาร์แบบแข็ง บัสบาร์แบบลามิเนต และข้อต่อบัสบาร์แบบประกอบมีข้อกำหนดด้านความร้อนและแรงดันที่แตกต่างกัน กระบวนการนี้จึงต้องได้รับการยืนยันผ่านการตรวจสอบแบบวาดและการเชื่อมตัวอย่าง
การตัดถักเปียทองแดง การยกกำลังสอง และการขึ้นรูปขั้ว
ไม่ใช่ทุกโครงการไฟฟ้าแรงต่ำจะถูกจำกัดอยู่เพียงการเชื่อมเท่านั้น การผลิตเปียทองแดงอาจต้องมีการควบคุมการป้อน การตัด การยกกำลังสองด้านท้าย การบดอัด และการขนถ่าย
Haifei ได้พัฒนาอุปกรณ์แบบครบวงจรที่รวมขั้นตอนการประมวลผลแบบถักเปียหลายขั้นตอนไว้ในเวิร์กสเตชันเดียว วัตถุประสงค์คือเพื่อลดการเคลื่อนย้ายด้วยตนเองระหว่างเครื่องจักรที่แยกจากกัน และปรับปรุงความสม่ำเสมอของความยาวเปีย รูปทรงขั้วต่อ และสภาพปลาย
การกำหนดค่าอุปกรณ์ขึ้นอยู่กับว่าลูกค้าดำเนินการถักเปียเส้นเดียว ตัวนำถักหลายเส้น หรือขนาดของผลิตภัณฑ์ที่แตกต่างกัน เครื่องมือที่เปลี่ยนแปลงได้และสูตรการจัดเก็บสามารถประเมินได้สำหรับตระกูลผลิตภัณฑ์ที่เข้ากันได้


การเชื่อมลวดกระป๋องและขั้วไฟฟ้า
ตัวนำชุบดีบุก ชุดสายเคเบิล และขั้วต่อไฟฟ้าขนาดเล็กจำเป็นต้องมีการควบคุมพลังงานอย่างระมัดระวัง เนื่องจากขนาด สารเคลือบ และโครงสร้างตัวนำอาจแตกต่างกันอย่างมีนัยสำคัญ
การเชื่อมโลหะด้วยคลื่นอัลตราโซนิกสามารถประเมินได้สำหรับการเชื่อมต่อแบบลวดต่อสายหรือแบบลวดถึงขั้วต่อที่เลือก การเชื่อมด้วยความต้านทาน MFDC ที่มีความแม่นยำอาจเหมาะสำหรับขั้วต่อบางตัว ส่วนรองรับการสัมผัส และส่วนประกอบโลหะขนาดเล็ก
การเลือกกระบวนการขึ้นอยู่กับหน้าตัดของตัวนำ การเคลือบ วัสดุขั้วต่อ การเข้าถึงข้อต่อ และความต้านทานแรงดึงที่ต้องการ จำเป็นต้องมีการประเมินตัวอย่างก่อนที่จะเลือกระหว่างการเชื่อมด้วยอัลตราโซนิกและการเชื่อมด้วยความต้านทาน
แผงสแตนเลสและการเชื่อมการฉายน็อต
ตู้ไฟฟ้าและเปลือกหุ้มอุปกรณ์แรงดันต่ำอาจต้องใช้น็อต หมุดหรือตัวยึดอื่น ๆ เพื่อเชื่อมกับแผงสแตนเลส
สำหรับโครงสร้างการฉายภาพที่เหมาะสม Haifei สามารถประเมินการเชื่อมการคายประจุของตัวเก็บประจุได้ วงจรการปล่อยพลังงานระยะสั้นจะรวมความร้อนรอบๆ ส่วนที่ยื่นออกไป และสามารถช่วยจำกัดอิทธิพลทางความร้อนบนแผ่นที่อยู่รอบๆ
โซลูชันที่สมบูรณ์อาจรวมถึงการป้อนน็อต การตรวจจับชิ้นส่วน เครื่องมือกำหนดตำแหน่ง การเชื่อม การนับรอยเชื่อม และฟังก์ชันการป้องกันข้อผิดพลาด ความหนาของแผง ข้อมูลจำเพาะของน็อต รูปทรงของการฉายภาพ และข้อกำหนดแรงบิดหรือการดันออกต้องได้รับการยืนยันก่อนการเลือกอุปกรณ์
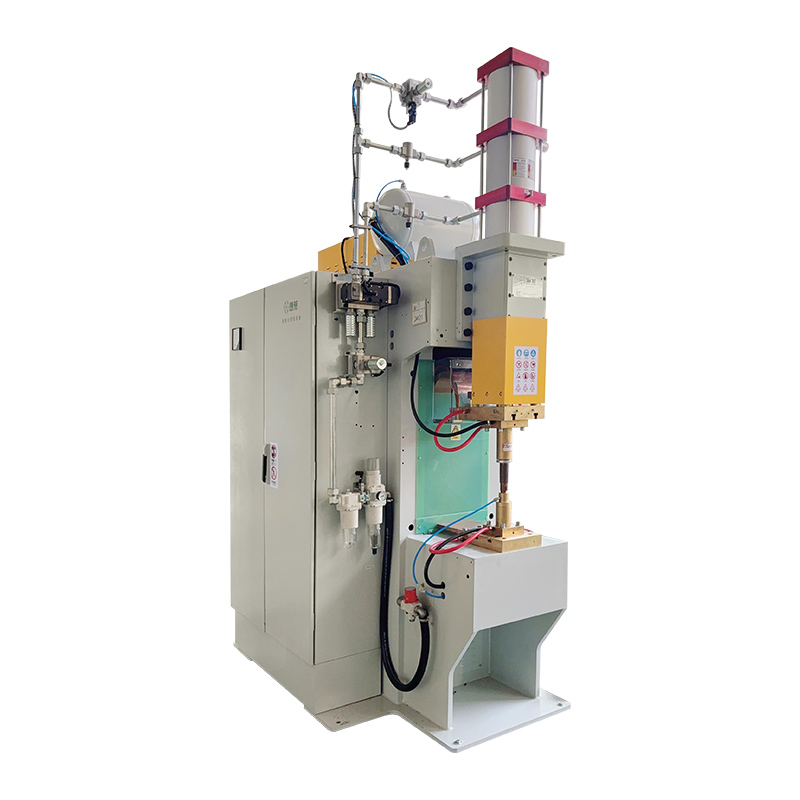
เหตุใดการเชื่อมต่อไฟฟ้าแรงดันต่ำจึงเชื่อมได้ยาก?
ทองแดงและอลูมิเนียมกระจายความร้อนได้อย่างรวดเร็ว
วัสดุนำความร้อนสูงจะถ่ายเทความร้อนออกจากข้อต่อ พลังงานที่ไม่เพียงพออาจทำให้เกิดพันธะที่ไม่สมบูรณ์ ในขณะที่พลังงานที่มากเกินไปอาจทำให้เกิดการเสียรูป ออกซิเดชัน หรือความเสียหายต่อพื้นผิวโดยรอบ
สมรรถนะทางไฟฟ้าและเครื่องกลจะต้องบรรลุผลร่วมกัน
ข้อต่ออาจดูยอมรับได้ในขณะที่ยังคงมีสมรรถนะทางไฟฟ้าที่ไม่เสถียร ลูกค้าอาจจำเป็นต้องตรวจสอบความต้านทานการสัมผัส การนำไฟฟ้า อุณหภูมิที่เพิ่มขึ้น ความต้านทานแรงดึง ความต้านทานการลอก ความต้านทานแรงเฉือน หรือประสิทธิภาพความล้า ทั้งนี้ขึ้นอยู่กับส่วนประกอบ
เส้นบางและชั้นฟอยล์สามารถเคลื่อนที่ได้ระหว่างการประมวลผล
สายถักทองแดงและฟอยล์เคลือบทำจากตัวนำไฟฟ้าแบบบางจำนวนมาก การวางตำแหน่งที่ไม่เพียงพอหรือแรงกดที่ไม่สม่ำเสมออาจทำให้เกิดการแพร่กระจายของเกลียว ช่องว่างของชั้น ความหนาของขั้วต่อที่ไม่สอดคล้องกัน หรือความเสียหายของตัวนำในพื้นที่
หน้าสัมผัสสีเงินต้องมีการวางตำแหน่งที่แม่นยำ
ส่วนประกอบหน้าสัมผัสเงินมีขนาดเล็กและไวต่อการกระจายความร้อน หน้าสัมผัสจะต้องอยู่ในตำแหน่งอย่างสม่ำเสมอในขณะที่กระบวนการจำกัดการเคลื่อนที่ การเยื้องมากเกินไป และความเสียหายของพื้นผิว
การเคลือบเปลี่ยนพฤติกรรมการเชื่อม
ตัวนำที่ชุบนิกเกิล ชุบดีบุก และเคลือบอื่นๆ อาจมีลักษณะแตกต่างจากทองแดงหรืออะลูมิเนียมเปลือย ดังนั้นควรรวมประเภทและความหนาของการเคลือบไว้ในการตรวจสอบการใช้งานด้วย
ความหลากหลายของผลิตภัณฑ์ทำให้การเปลี่ยนแปลงมีความสำคัญ
ผู้ผลิตส่วนประกอบแรงดันต่ำมักผลิตโครงสร้างข้อต่อหลายขนาด ฟิกซ์เจอร์ อิเล็กโทรด และสูตรกระบวนการจัดเก็บควรได้รับการออกแบบโดยคำนึงถึงกลุ่มผลิตภัณฑ์ที่เข้ากันได้ซึ่งได้รับการยืนยันแล้ว
การตรวจสอบคุณภาพที่แนะนำ
| รายการตรวจสอบ | สิ่งที่ช่วยตรวจสอบ |
| ความต้านทานต่อการสัมผัส | ความสม่ำเสมอทางไฟฟ้าของข้อต่อที่เสร็จสมบูรณ์ |
| การทดสอบการนำไฟฟ้าหรืออุณหภูมิที่เพิ่มขึ้น | ประสิทธิภาพภายใต้โหลดไฟฟ้าที่ลูกค้ากำหนด |
| การทดสอบการดึง ลอก เฉือน หรือดันออก | ความสมบูรณ์ทางกลของข้อต่อ |
| การตรวจสอบภาคตัดขวาง | การก่อตัวของพันธะภายในและช่องว่างที่เป็นไปได้ |
| การตรวจสอบมิติ | ตำแหน่ง ความหนาของขั้วต่อ ความเรียบ และการประกอบที่พอดี |
| การตรวจสอบพื้นผิว | การขับออก รอยแตก การเกิดออกซิเดชัน การเยื้องหรือการเปลี่ยนสี |
| ทดลองผลิตซ้ำ | ความเสถียรของกระบวนการตลอดรอบติดต่อกัน |
| บันทึกพารามิเตอร์ | ความสามารถในการตรวจสอบย้อนกลับของกระแสการเชื่อม เวลา แรง หรือค่าอื่นๆ ที่ถูกตรวจสอบ |
โซลูชันการเชื่อมไฟฟ้าแรงดันต่ำได้รับการพัฒนาอย่างไร
รีวิวการสมัคร
HAIFEI จะตรวจสอบแบบร่าง วัสดุตัวนำ การชุบ โครงสร้างข้อต่อ ขนาด รุ่นของผลิตภัณฑ์ ข้อกำหนดเอาต์พุต และเกณฑ์การยอมรับ
การประเมินกระบวนการและอุปกรณ์
วิศวกรจะเปรียบเทียบกระบวนการเชื่อมหรือการขึ้นรูปที่เหมาะสม และพิจารณาว่าควรประเมินเครื่องจักรมาตรฐาน สถานีงานเฉพาะ หรือสายการผลิตอัตโนมัติหรือไม่
การทดสอบตัวอย่าง
วัสดุของลูกค้าที่เป็นตัวแทนจะถูกนำมาใช้เพื่อระบุกรอบเวลากระบวนการเบื้องต้น การทดสอบมีความสำคัญอย่างยิ่งสำหรับทองแดง อลูมิเนียม โลหะผสมเงิน ชิ้นส่วนที่ชุบ สแต็คฟอยล์ และตัวนำแบบถัก
การตรวจสอบร่วมกัน
ตัวอย่างได้รับการประเมินตามวิธีการตรวจสอบที่ตกลงกันไว้ สิ่งเหล่านี้อาจรวมถึงความต้านทานไฟฟ้า อุณหภูมิที่เพิ่มขึ้น แรงดึงหรือแรงเฉือน หน้าตัด ขนาดและรูปลักษณ์
การออกแบบเครื่องมือและระบบอัตโนมัติ
หลังจากยืนยันกระบวนการแล้ว HAIFEI จะออกแบบอิเล็กโทรด อุปกรณ์ติดตั้ง ระบบแรงดัน การทำความเย็น การป้องกันความปลอดภัย และฟังก์ชันอัตโนมัติที่จำเป็น
การทดลองผลิตและการยอมรับ
ระบบที่เสร็จสมบูรณ์ได้รับการทดสอบด้วยชิ้นงานที่เป็นตัวแทน ความเสถียรของวงจร การเปลี่ยนแบบจำลอง ความสม่ำเสมอในการเชื่อม และฟังก์ชันการตรวจสอบได้รับการตรวจสอบตามข้อกำหนดทางเทคนิคที่ตกลงกันไว้
คำถามที่พบบ่อย
ถาม: กระบวนการเชื่อมใดที่ใช้สำหรับบัสบาร์ไฟฟ้าแรงดันต่ำ?
ตอบ: กระบวนการนี้ขึ้นอยู่กับโครงสร้างของบัสบาร์ ฟอยล์ทองแดงเคลือบและตัวเชื่อมต่อแบบถักมักจะได้รับการประเมินโดยใช้การเชื่อมแบบกระจาย ในขณะที่ชุดประกอบบัสบาร์แบบแข็งที่เลือกอาจใช้การเชื่อมด้วยความต้านทานหรือกระบวนการเชื่อมบัสบาร์โดยเฉพาะ จะต้องตรวจสอบวัสดุ หน้าตัด การเคลือบผิว และรูปทรงของรอยต่อก่อนการเลือก
ถาม: การเชื่อมแบบกระจายเหมาะสำหรับขั้วต่อแบบถักทองแดงหรือไม่?
ตอบ: เหมาะเมื่อต้องรวมส่วนขั้วต่อในขณะที่ตัวนำที่เหลือยังคงมีความยืดหยุ่น ความกว้างของเปีย ความหนา โครงสร้างเกลียว พื้นที่การติด และขนาดที่เสร็จแล้ว จะต้องได้รับการยืนยันผ่านการทดสอบตัวอย่าง
ถาม: Haifei สามารถเชื่อมหน้าสัมผัสเงินกับตัวพาทองแดงได้หรือไม่
A: Haifei can evaluate silver-alloy contacts and copper-based carriers using application-specific resistance welding. Feasibility depends on the contact material, carrier material, joint design, surface condition and electrical acceptance requirements.
ถาม: เครื่องหนึ่งสามารถประมวลผลบัสบาร์ขนาดต่างๆ ได้หรือไม่
ตอบ: เครื่องจักรอาจรองรับได้หลายรุ่นเมื่อแรงดัน พลังงาน ระยะห่างในการทำงาน และการจัดวางเครื่องมือที่ต้องการเข้ากันได้ อุปกรณ์จับยึด อิเล็กโทรด และสูตรการจัดเก็บที่เปลี่ยนแปลงได้สามารถนำมารวมเข้าด้วยกันได้หลังจากตรวจสอบกลุ่มผลิตภัณฑ์แล้ว
ถาม: การตัดถักเปียทองแดงและการขึ้นรูปปลายสามารถผสานรวมได้หรือไม่
ก. ใช่. สำหรับข้อกำหนดเฉพาะที่เหมาะสม การป้อน การตัด การแยกส่วนส่วนท้าย การบดอัด และการขนถ่ายสามารถรวมเข้าไว้ในระบบเดียวได้ การกำหนดค่าขึ้นอยู่กับโครงสร้างถักเปีย ความคลาดเคลื่อนของขนาด และลำดับการผลิตที่ต้องการ
ถาม: คุณภาพทางไฟฟ้าของรอยเชื่อมได้รับการตรวจสอบอย่างไร
ตอบ: การตรวจสอบทั่วไปประกอบด้วยการวัดความต้านทานการสัมผัส การทดสอบการนำไฟฟ้า และการทดสอบการเพิ่มขึ้นของอุณหภูมิภายใต้โหลดที่ลูกค้ากำหนด สิ่งเหล่านี้ควรใช้ร่วมกับการตรวจสอบทางกลและมิติ แทนที่จะอาศัยเพียงรูปลักษณ์ภายนอกเท่านั้น