

การแนะนำ
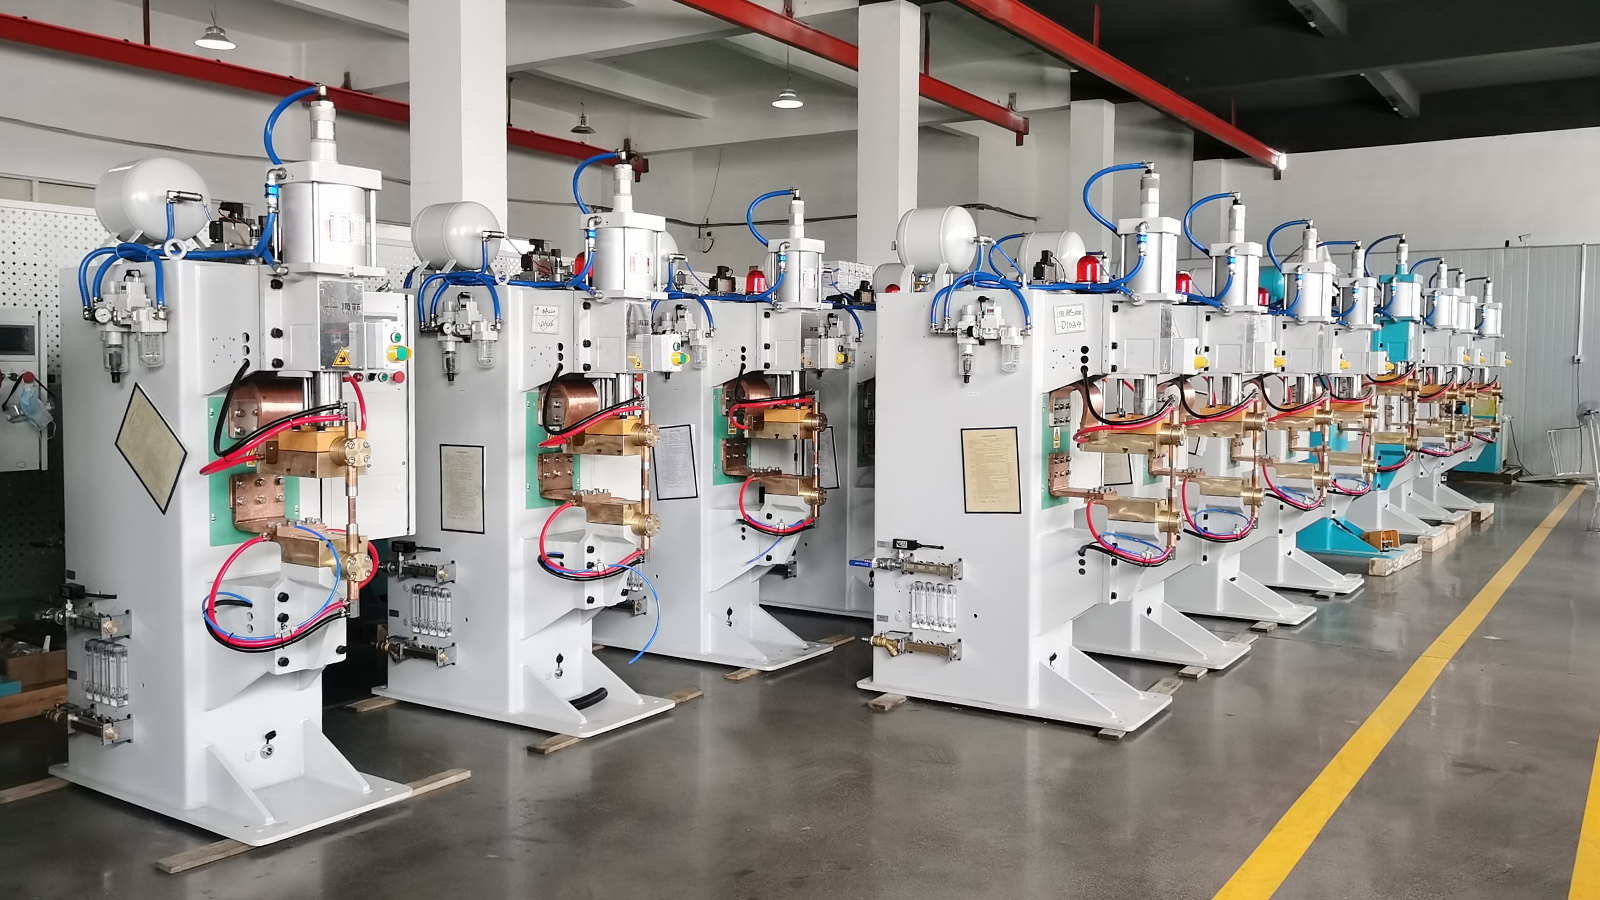
ในสาขาการแปรรูปโลหะเครื่องเชื่อมแบบจุด MFDC (กระแสตรงความถี่ปานกลาง)มีการใช้กันอย่างแพร่หลายในการเชื่อมแผ่นต่างๆ เนื่องจากประสิทธิภาพการเชื่อมที่มีประสิทธิภาพและแม่นยำ อย่างไรก็ตาม ในทางปฏิบัติ ความหนาของเพลตมักจะกลายเป็นปัจจัยสำคัญที่ส่งผลต่อผลการเชื่อมแบบฉายภาพ บทความนี้เจาะลึกหัวข้อ "ความหนาของแผ่นมีผลต่อการเชื่อมแบบฉายด้วยหรือไม่"เครื่องเชื่อมจุด MFDC?” สำรวจกลไกผลกระทบและจัดหาแนวทางแก้ไขที่เกี่ยวข้อง
ผลของความหนาของแผ่นต่อการเชื่อมแบบฉายภาพ
- การนำความร้อน:แผ่นหนาต้องใช้ความร้อนในการเชื่อมมากขึ้นเพื่อให้ได้อุณหภูมิการเชื่อมที่เหมาะสม หากความร้อนไม่เพียงพอ จุดเชื่อมอาจถูกให้ความร้อนเฉพาะจุด ทำให้เกิดการเชื่อมแบบยื่นออกมา ในทางกลับกัน ความร้อนที่มากเกินไปอาจทำให้เกิดปัญหา เช่น แผ่นความร้อนสูงเกินไปและการเสียรูป
- การปรับพารามิเตอร์การเชื่อม:สำหรับแผ่นที่มีความหนาต่างกัน จำเป็นต้องปรับพารามิเตอร์การเชื่อมอย่างแม่นยำ เช่น กระแสการเชื่อม เวลาในการเชื่อม และแรงดันในการเชื่อม การตั้งค่าพารามิเตอร์ที่ไม่เหมาะสมจะส่งผลโดยตรงต่อคุณภาพการเชื่อม และเพิ่มความเสี่ยงในการเชื่อมแบบฉายภาพ
- การกระจายปัจจุบัน:เมื่อเชื่อมแผ่นหนาขึ้น การกระจายกระแสที่จุดเชื่อมอาจไม่เท่ากัน นำไปสู่ระดับความร้อนในพื้นที่ที่แตกต่างกันและส่งผลให้เกิดการเชื่อมแบบฉายภาพ
- ความผิดปกติของแผ่น:แผ่นหนาจะไวต่อผลกระทบจากความร้อนระหว่างการเชื่อมมากกว่า ทำให้มีแนวโน้มที่จะเกิดการเปลี่ยนรูปจากความร้อน การเสียรูปของแผ่นเพลทยังส่งผลต่อการก่อตัวของจุดเชื่อม ซึ่งเพิ่มโอกาสในการเชื่อมแบบฉายภาพ
โซลูชั่น
- ปรับพารามิเตอร์การเชื่อมให้เหมาะสม:สำหรับแผ่นที่มีความหนาต่างกัน ให้พิจารณาการผสมผสานพารามิเตอร์การเชื่อมที่เหมาะสมที่สุดผ่านการทดลองและประสบการณ์จริง ซึ่งรวมถึงการปรับกระแสการเชื่อม เวลาในการเชื่อม และแรงดันในการเชื่อม เพื่อให้มั่นใจว่าจุดเชื่อมได้รับความร้อนสม่ำเสมอและมีการหลอมรวมที่ดี
- ใช้อุปกรณ์ขั้นสูง:เลือกเครื่องเชื่อมจุด MFDCด้วยฟังก์ชันการปรับอัจฉริยะที่สามารถปรับพารามิเตอร์การเชื่อมได้โดยอัตโนมัติตามความหนาของแผ่น ลดข้อผิดพลาดของมนุษย์ และปรับปรุงคุณภาพการเชื่อม
- ปรับปรุงมาตรการทำความเย็น:ในระหว่างการเชื่อม ให้ใช้มาตรการทำความเย็นที่เหมาะสม เช่น เพิ่มการไหลของน้ำหล่อเย็นและเพิ่มประสิทธิภาพการออกแบบระบบทำความเย็น เพื่อลดอุณหภูมิของแผ่นและลดการเปลี่ยนรูปเนื่องจากความร้อนและการเชื่อมแบบฉายภาพ
- การออกแบบและการเลือกอิเล็กโทรด:เลือกรูปร่างและขนาดอิเล็กโทรดที่เหมาะสมเพื่อให้แน่ใจว่ามีความร้อนสม่ำเสมอและมีการสัมผัสที่ดีที่จุดเชื่อม การเพิ่มประสิทธิภาพการออกแบบอิเล็กโทรด เช่น การเพิ่มพื้นที่สัมผัสและการปรับปรุงการกระจายกระแส ยังช่วยปรับปรุงคุณภาพการเชื่อมอีกด้วย
- การชดเชยแรงดันและช่องว่างเบื้องต้น:ทำการรักษาแรงดันก่อน-ก่อนการเชื่อมเพื่อให้แน่ใจว่าอิเล็กโทรดเชื่อมและเพลตสัมผัสกันเต็มที่ ซึ่งจะช่วยลดความต้านทานการสัมผัส นอกจากนี้ ให้พิจารณาช่องว่างระหว่างอิเล็กโทรดและเพลต และชดเชยโดยการปรับพารามิเตอร์การเชื่อมเพื่อให้แน่ใจว่าจุดเชื่อมมีคุณภาพ
- การฝึกอบรมและการแนะแนว:เสริมสร้างการฝึกอบรมและคำแนะนำสำหรับผู้ปฏิบัติงานเพื่อปรับปรุงความเข้าใจเกี่ยวกับความสัมพันธ์ระหว่างความหนาของแผ่นโลหะและพารามิเตอร์การเชื่อม ด้วยการฝึกอบรมระดับมืออาชีพ ผู้ปฏิบัติงานสามารถเชี่ยวชาญเทคนิคการเชื่อมสำหรับแผ่นที่มีความหนาต่างกันได้ ซึ่งช่วยลดการเกิดการเชื่อมแบบยื่นออกมา
โดยสรุป ความหนาของแผ่นมีผลอย่างมากต่อการเชื่อมแบบฉายภาพด้วยเครื่องเชื่อมจุด MFDC- ด้วยการเพิ่มประสิทธิภาพพารามิเตอร์การเชื่อม การใช้อุปกรณ์ขั้นสูง การปรับปรุงมาตรการทำความเย็น การเลือกอิเล็กโทรดที่เหมาะสม ดำเนินการชดเชยแรงดันและช่องว่างก่อน- และเสริมสร้างการฝึกอบรมและคำแนะนำ ความเสี่ยงของการเชื่อมแบบฉายภาพจะลดลงอย่างมีประสิทธิภาพ ปรับปรุงคุณภาพการเชื่อมและประสิทธิภาพการผลิต ในระหว่างการส่งเสริมการขายทางการตลาด ให้เน้นย้ำถึงคุณค่าและข้อดีที่โซลูชันเหล่านี้นำมาเพื่อดึงดูดความสนใจและความไว้วางใจของลูกค้ามากขึ้น


